
来料加工炭布适配性怎么判断?先看这3个维度和常见踩坑点
来料加工炭布适配性怎么判断?先看这3个维度和常见踩坑点
找工厂做炭布来料加工,最怕的不是价格,而是合作中途发现材料不匹配、工艺不兼容,导致加工效果不达预期,甚至批量产品报废。对于过滤器厂、整机厂或品牌方而言,带着自己的炭布基材寻找代工方,首要解决的不是加工能力问题,而是适配性问题。本文将抛开泛泛的合作优势,从加工适配的底层逻辑出发,拆解三个核心判断维度,并指出常见合作陷阱,帮助您在合作前做出更准确的评估。
第一维度:材料物理与化学兼容性是合作前提
不是所有的炭布都适合做复合加工,材料的底层属性决定了加工的可行性与最终性能。
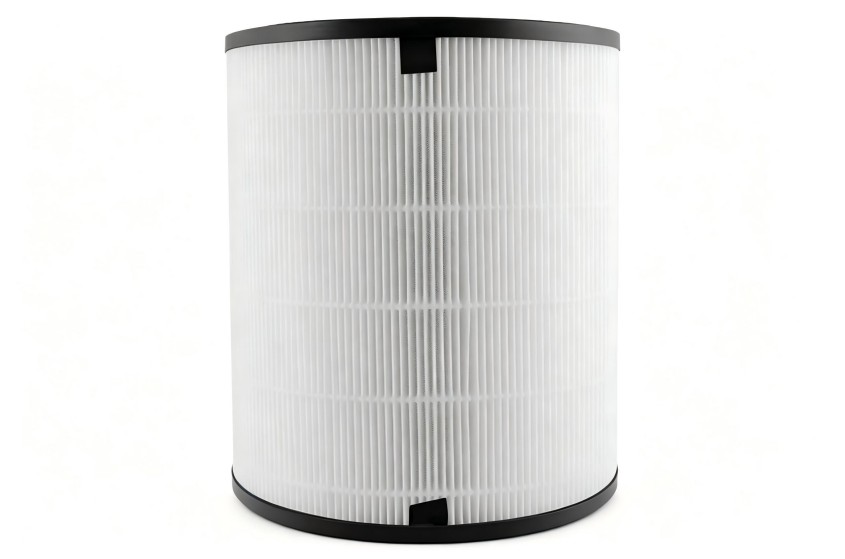
首先,看基材结构和克重。您提供的加湿过滤网(无论是单效炭布还是双效夹炭布),其纤维骨架的强度、孔隙率直接决定了它在后续复合、裁切、折叠过程中的物理稳定性。克重过低的材料可能在复合上胶或热压环节发生形变或撕裂。其次,活性炭颗粒的类型与负载工艺是关键。不同来源(煤基、椰壳基)的炭粉,其表面化学性质、pH值、灰分含量差异很大,这会影响其与粘合剂(如低熔指热熔胶、水性胶)的化学相容性。粘合不良会导致在后道加工或使用中发生掉粉、炭层剥离,直接影响过滤效率和使用寿命。
一个常见的踩坑点是,仅凭外观和基础参数(如克重、厚度)就判断可以加工。我们曾遇到客户提供了一批克重达标的炭布,但在复合HEPA层时,因炭布本身含湿率过高且不均匀,导致热压复合后产生局部鼓包和粘合不牢,整批次半成品不良率超过15%。这背后涉及的是材料存储环境、预处理工艺等隐性因素。因此,专业的加工方会建议先进行小批量打样测试,验证材料在模拟完整工艺流程下的表现。
第二维度:加工工艺对滤材性能的衰减风险控制
加工不只是物理贴合,每一步都可能对滤材的核心性能——如初始阻力、过滤效率、吸附容量——造成不可逆的影响。
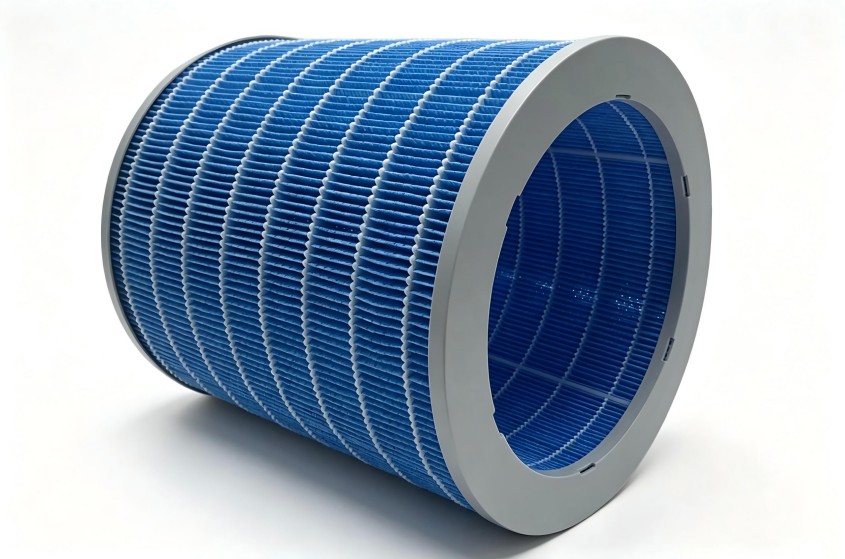
以常见的双效夹炭布(即炭布夹在两层熔喷布或纺粘布中间)复合为例。热压复合的温度、压力和时间参数需要精细调校。温度过高或压力过大,可能压溃炭布本身的蓬松结构,导致气流阻力急剧上升,同时可能破坏活性炭的部分微孔结构,影响其吸附性能。反之,则粘合强度不足。这种性能衰减在常规的来料检验中很难被发现,往往在成品检测或客户端使用时才暴露问题。
创洁滤材依托自建的活性炭检测与净化性能测试实验室,在打样阶段就会对加工前后的样品进行对比测试,监测关键性能指标(如EN1822标准下的过滤效率、GB/T 18801标准下的甲醛净化效率)的变化率,确保加工工艺是“适配”而非“损害”材料原有性能。这对于有明确性能指标要求的品牌方或出口订单至关重要。忽略这一步,很可能交付的产品符合加工尺寸要求,却无法通过最终的性能验收。
第三维度:批次一致性与大货品控的交付保障
来料加工的成功,不仅在于第一批次样品的完美,更在于第十批、第一百批大货的稳定。这里存在两个层面的适配:一是您的来料批次稳定性,二是代工厂的品控承接能力。
如果您的炭布基材来源存在波动(例如,不同批次的炭粉碘值差异大、基布克重有浮动),那么代工厂需要具备相应的品控缓冲和工艺调整能力。一个只按固定参数生产的工厂,遇到材料波动时,轻则产品性能波动,重则产线频繁停机调整。我们工贸配套服务中,会要求对来料建立批次档案,并结合三大独立实验室的数据,动态微调加工参数,以抵消来料的部分波动,确保出厂半成品的性能落在约定的允差范围内。
反之,如果代工厂缺乏严格的进料检验(IQC)和过程品控(IPQC),仅做最终的外观抽检,那么任何来料的微小瑕疵都可能被放大。例如,炭布卷材中的一道轻微褶皱,在复合宽幅材料时可能导致连续数十米的废品。因此,评估一家工厂的加工适配性,一定要考察其品控体系是否贯穿来料、过程、成品全程,而不仅仅是最终检验。 ISO9001及IATF16949等体系认证是基础门槛,更重要的是看其是否具备针对滤材行业的专业检测设备和标准作业流程。
明确合作边界:这些情况可能不适合直接来料加工
为了确保合作效率与成果,有必要明确来料加工模式的适用边界。如果出现以下情况,建议优先沟通,评估风险:
- 材料极不成熟或为非标实验品:材料自身性能极不稳定,尚未实现工业化稳定生产。
- 功能改性要求与基材本质冲突:例如,要求对本身不耐高温的基材进行高温阻燃处理,可能改变材料根本属性。
- 极小批量的研发试制:对于公斤级别的样品试制,标准产线的开机成本过高,更适合在实验室线完成。
对于多数寻求稳定批量代工、外贸出口配套或品牌升级的过滤器厂、整机厂而言,清晰的来料标准和明确的技术要求,结合具备全流程品控与工艺调整能力的加工方,是达成高效合作的基础。
创洁滤材可提供滤材复合加工、半成品代工、外贸出口全流程配套服务,支持多模式灵活合作。