
圆桶滤网裁切环节,如何避免炭布边缘炭粉脱落影响过滤效果?
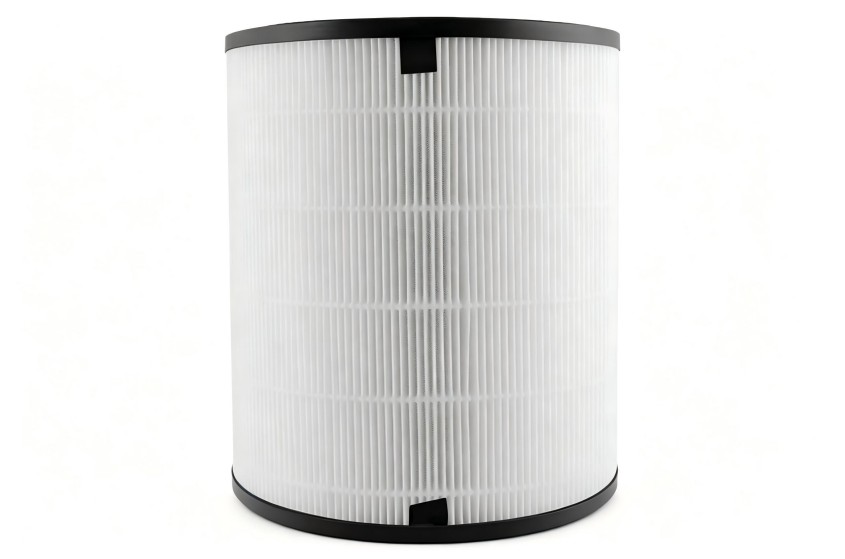
圆桶滤网裁切工艺:解决炭布边缘炭粉脱落的关键环节
在空气过滤器的制造中,圆桶滤网的裁切是决定成品性能稳定性的隐蔽工程。许多用户在滤网使用初期就遇到出风带灰、净化效率衰减快的问题,其根源往往不在滤材本身,而在于裁切环节对活性炭布(碳布)边缘的处理。未经妥善密封的炭布边缘,在气流长期冲刷和振动下,极易发生细微的炭粉脱落,成为粉尘二次泄漏的源头,直接影响过滤器的密封性、效率与使用寿命。本文将聚焦圆桶滤网裁切这一具体工序,拆解如何通过对材料特性、裁切工艺和边缘加固技术的把控,从根本上杜绝炭粉脱落隐患。
炭布材料特性与裁切挑战
活性炭布并非传统编织布料,它是在纤维基材上负载了大量微孔活性炭颗粒的复合材料。这种结构赋予了其优异的吸附能力,但也带来了物理脆弱性——边缘的纤维一旦被切断,负载的炭颗粒便失去了牢固的附着点。
在 圆桶滤网裁切 过程中,刀片的高速运动会产生热量和应力,如果刀口不够锋利或工艺参数不当,可能导致炭布切口处纤维被过度拉扯或灼伤,炭颗粒更容易从受损的纤维上剥离。这就是为何有些裁切后的炭布边缘,肉眼可见轻微发黑(炭粉聚集),用手轻触便有粉尘沾手。因此,裁切不只是“切开材料”,更是对材料边缘完整性的“一次成型保护”。
裁切工艺的核心:精准与低损伤
要保证切口的洁净平整,关键在于实现“精准”与“低损伤”的平衡。这涉及到设备、模具和工艺参数的综合考量。
首先,专用的超声波裁切或高精度液压模切设备是优选。它们能提供瞬间的高能量,实现干净利落的切割,相比传统机械刀片,对材料边缘的挤压和拉扯更小,有效减少纤维损伤和炭粉震落。其次,模具的设计至关重要,特别是针对 圆桶滤网裁切 这种需要弧形或圆形切割的工况。模具刃口的锋利度、角度以及与材料的匹配度,直接决定了切口的光滑程度。一个匹配度高的模具,能在切割瞬间对炭布形成有效的“包裹”和“支持”,防止材料在切割过程中发生位移或褶皱,从而避免产生不规则的、易掉粉的毛边。
边缘加固与密封:裁切后的关键处理
裁切完成仅仅是第一步,对炭布切口的即时密封处理才是防止炭粉脱落的决定性措施。目前主流且可靠的工艺是热熔边封或超声波滚压包边。
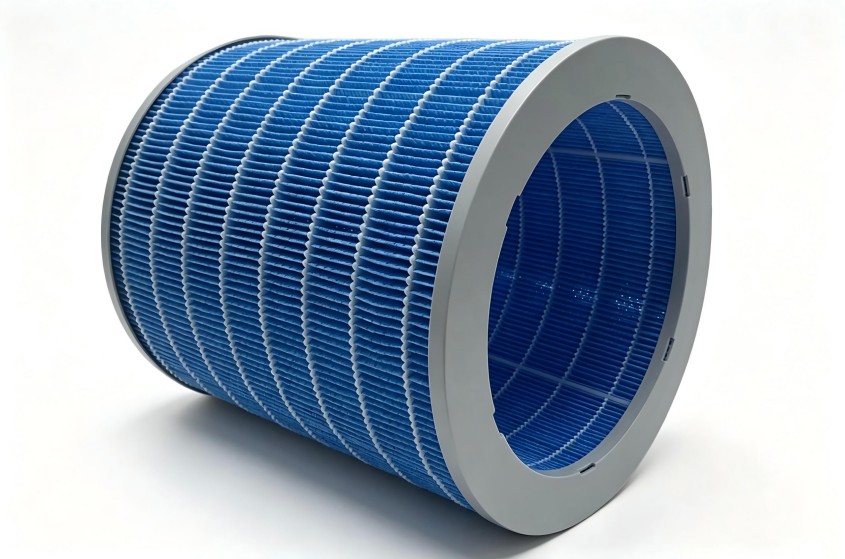
这项工艺的原理是,在裁切的同时或之后,立即对炭布边缘施加精准的热能和压力,使构成炭布的无纺布纤维表层融化并重新粘合,形成一层致密的“密封膜”,将裸露在外的活性炭颗粒完全包裹在内。这就好比给书本的切口包上了一层书皮,隔绝了外部气流和摩擦的直接接触。对于采用了 3D可编辑炭布 这类更复杂立体结构的滤材,其边缘可能是多层复合材料,更需要定制化的热压参数,确保每一层材料的边缘都能被有效熔封,实现整体加固。
选型与定制:从源头适配工况需求
避免裁切后的问题,实际上需要在滤网设计选型阶段就提前介入。不同应用场景对 圆桶滤网 的机械强度、风阻和耐久性要求不同,这直接影响到炭布的选材和裁切密封工艺的制定。
例如,用于汽车空调滤芯的炭布,需要频繁承受引擎舱振动和温湿度变化,其边缘密封的柔韧性和抗疲劳性就必须更强。而用于工业化学过滤的大型桶状滤网,则更关注在高风量下的长期结构稳定性,边缘密封的牢固度是首要指标。因此,向供应商提供清晰、准确的工况参数(如风速、温度、湿度、主要污染物、预期寿命等),有助于技术团队从炭布的克重、粘合剂配方,到裁切模具的设计、密封工艺的温度压力曲线,进行全链条的针对性优化,确保裁切出的每一个滤网边缘都足够“扛用”。
创洁滤材凭借活性炭布从原材料改性到滤网成品深加工的全产业链自研自产能力,能够将 圆桶滤网裁切 这一环节置于整体解决方案中通盘考虑。其核心的3D可编辑炭布技术,也为实现更复杂、更可靠的立体边缘密封结构提供了工艺基础。如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。